关于GOC
 加入我们


低速重载的转子,判据得在测之前立好。立车的工作台加工装加工件是一个整体旋转的盘类转子,转速低、质量大,不平衡产生的离心力随工作台一起转。这个力有两个特点:频率等于转频,方向在水平面里转圈。所以它的账要用位移算,不能用速度总值算。
这条写在前面。后面所有的判断,都是从这一条长出来的。
一、活件上的纹,是一转一条的
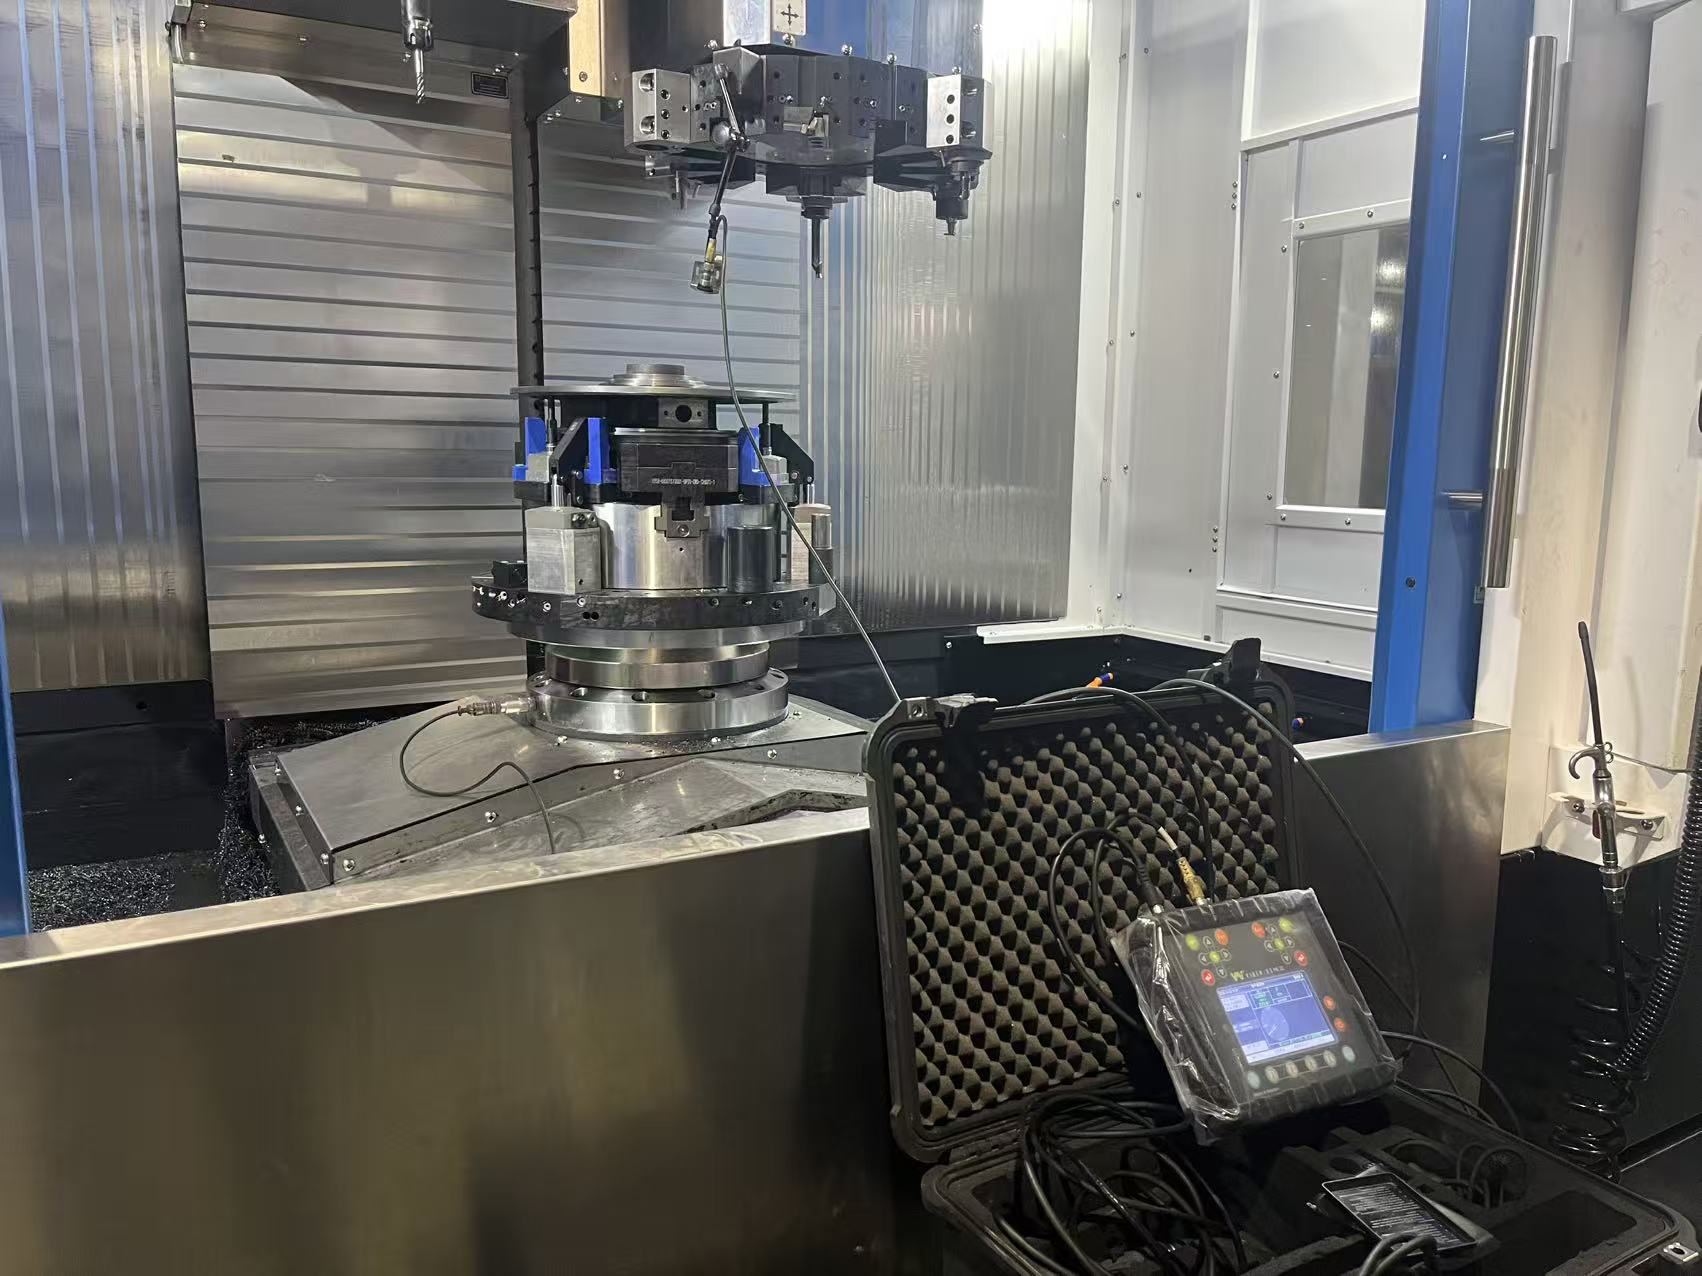
这台数控立车工作台直径两米三,车的是大型环形件,加工转速 85 转每分。问题出在端面:车完看表面,有一圈一圈等距的纹路,圆度超差,要求 0.02,实测 0.05,粗糙度也上不去。
先看纹的间距。端面上任意一条半径线上,相邻两条纹的弧长除以线速度,折算下来正好等于工作台转一圈的时间。一转一条,说明激振力跟工作台同步转,每转来一下。
这个观察值五秒钟就能拿到,但它已经把范围砍掉了一大半。切削颤振的频率跟主轴转速不锁相,纹距不会这么整齐;轴承滚动体缺陷的频率是转频的非整数倍。能跟转频锁死的,就那么几样:不平衡、装夹偏心、工作台本身的形位问题。
二、报表上的 0.4,是个漂亮的陷阱
设备科的点检记录翻出来,振动一栏写的是速度总值,0.4 毫米每秒上下,按常用的评价表看,漂亮得很。这也是振纹出现后半个月没人往不平衡上想的原因——报表说设备没病。
问题在量纲。85 转每分,转频 1.42 赫兹。位移、速度、加速度三者之间差着频率的倍数关系,频率越低,同样的位移折成的速度越小。52 微米的 1X 位移,折成速度只有 0.4 毫米每秒。常用的振动评价表是给中高速段写的,在这个频段,速度这个量本身就把问题缩没了。
把同一组数据按位移重新看一眼:工作台基座径向水平方向,1X 位移 52 微米,相位 75 度。52 微米是什么概念,是圆度允差 0.02 毫米的两倍半。刀尖底下的工件每转被这个位移推着晃一次,纹就是这么刻上去的。
三、三次排除,一次比一次便宜
振纹出现后,厂里其实已经查过三轮,顺序是反的,从最贵的查起。
第一轮查切削。换了刀杆,降了切深,改了转速,纹还在,纹距跟着转速变。切削颤振被排除了,因为颤振频率不跟转频锁相。
第二轮查主轴轴承。做了包络解调,就是把轴承的细小冲击放大来看,谱里干干净净,没有轴承特征频率,也没有保持架频率。轴承温升正常,游隙在范围内。这一轮花的钱最多,结论是否定的,但不冤枉,轴承是要先排的。
第三轮查地基和连接。地脚螺栓复拧,水平复测,没有松动谐波,2 倍频不突出。
三轮下来,剩下的就是那个最便宜的可能:不平衡。三个判据都指向它——1X 占位移总能量的八成半,相位三次复测极差 3 度以内,幅值随转速平方增长,从 60 转提到 85 转,位移按平方关系涨。三个特征齐了,转频锁相、相位稳定、平方增长。
四、试重两轮,解算五公斤
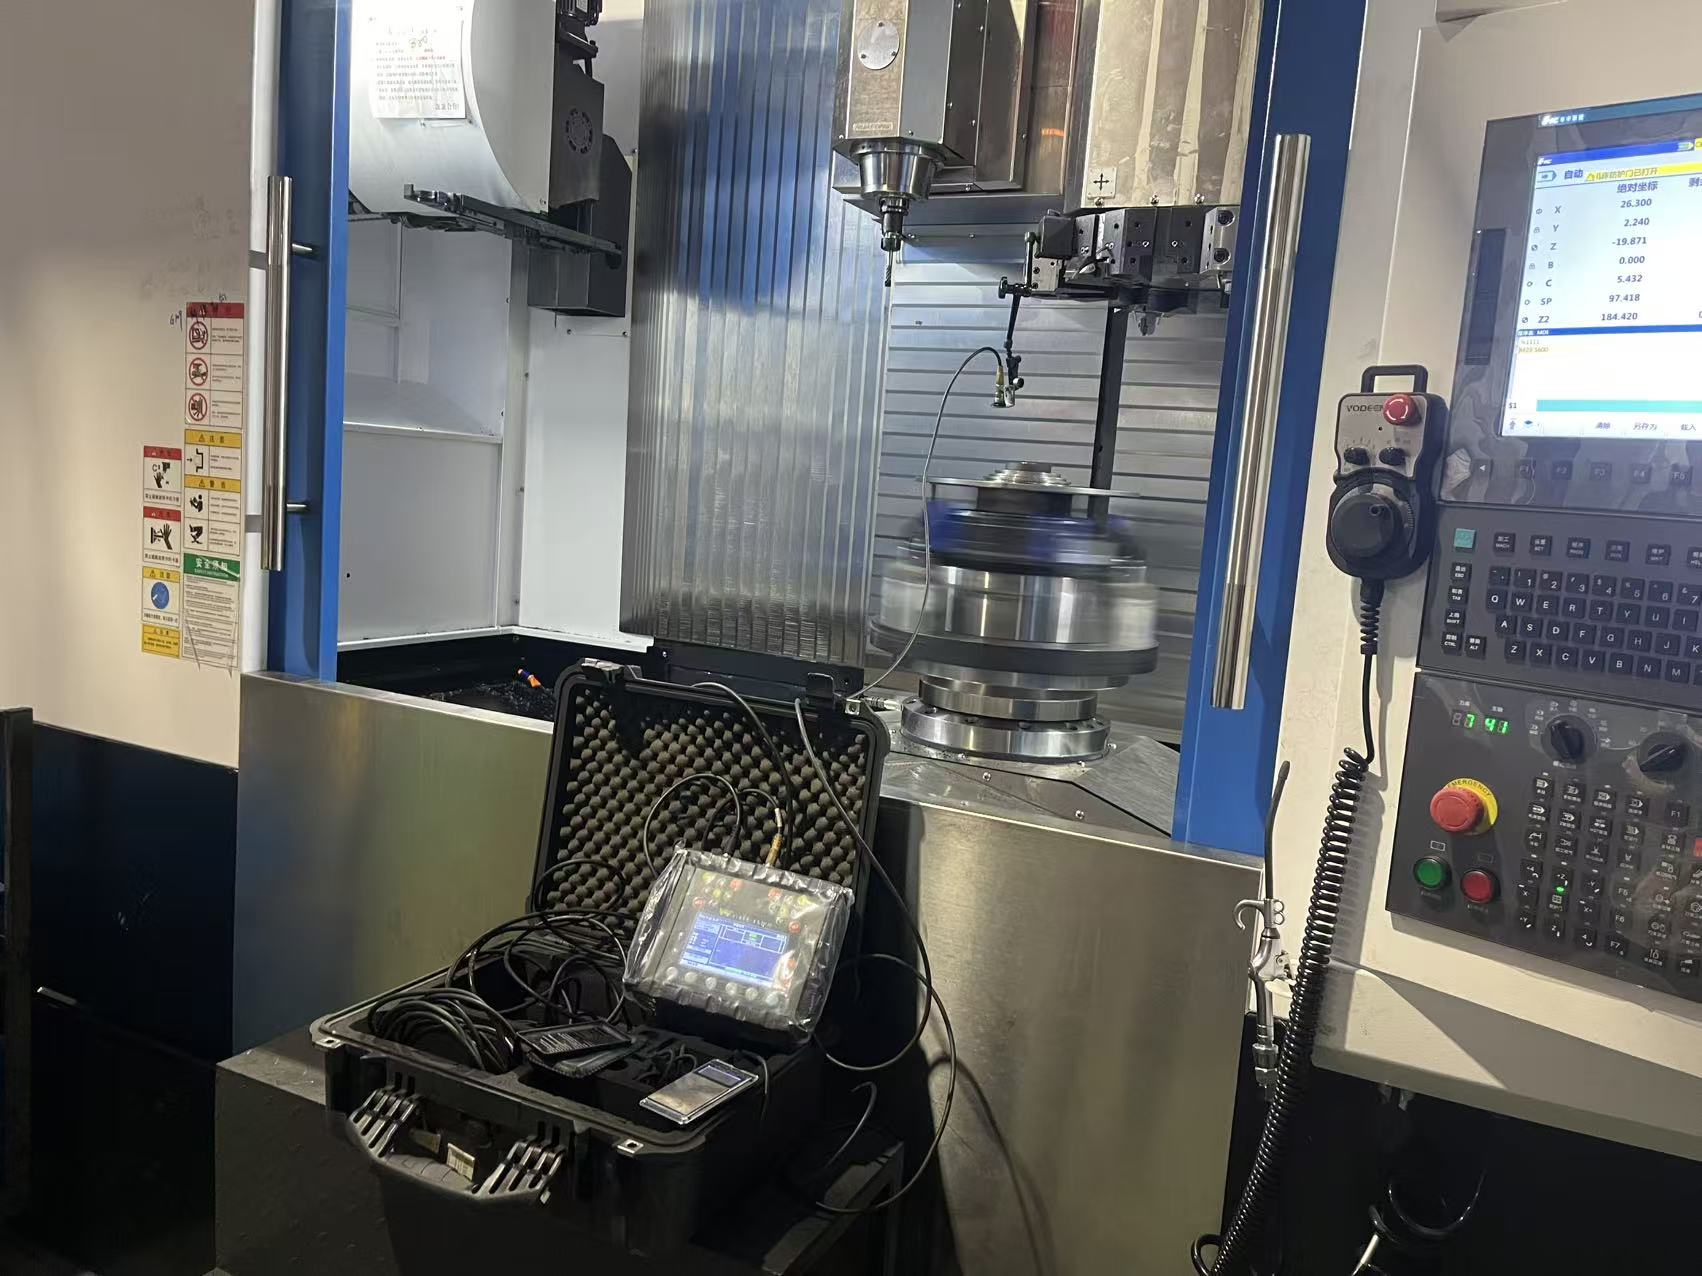
立车的不平衡校正不用拆工作台,也拆不起,六吨的东西拆一次停机一周。现场做,试重法。
仪器是瑞典 VMI 的 Viber X5,双通道,激光转速传感器在工作台边缘打反光贴取相位基准,低频段从 0.5 赫兹起,1.42 赫兹的转频够得着。传感器吸在主轴箱下方的固定基座上,径向水平方向。
初测:52 微米,相位 75 度,转速 85 转。
试重:两公斤的螺栓块,拧在工作台 T 槽里,半径 1.05 米,相位定 0 度。这里有一条死规矩,试重必须是螺栓机械固定,不许用磁吸块上转速——这个半径上两公斤的块,离心力相当于十六公斤的死重,磁吸件飞出去就是事故。
试重后:33.5 微米,相位 52 度。
有初测、有试重、有试重后的响应,影响系数就能解出来。算出来的校正是五公斤,相位 305 度。五公斤落在两条 T 槽之间,拆成两块,2.7 公斤在 300 度,2.3 公斤在 312 度,合成相位 305.5 度,误差可以忽略。
五、复测,从 52 到 7
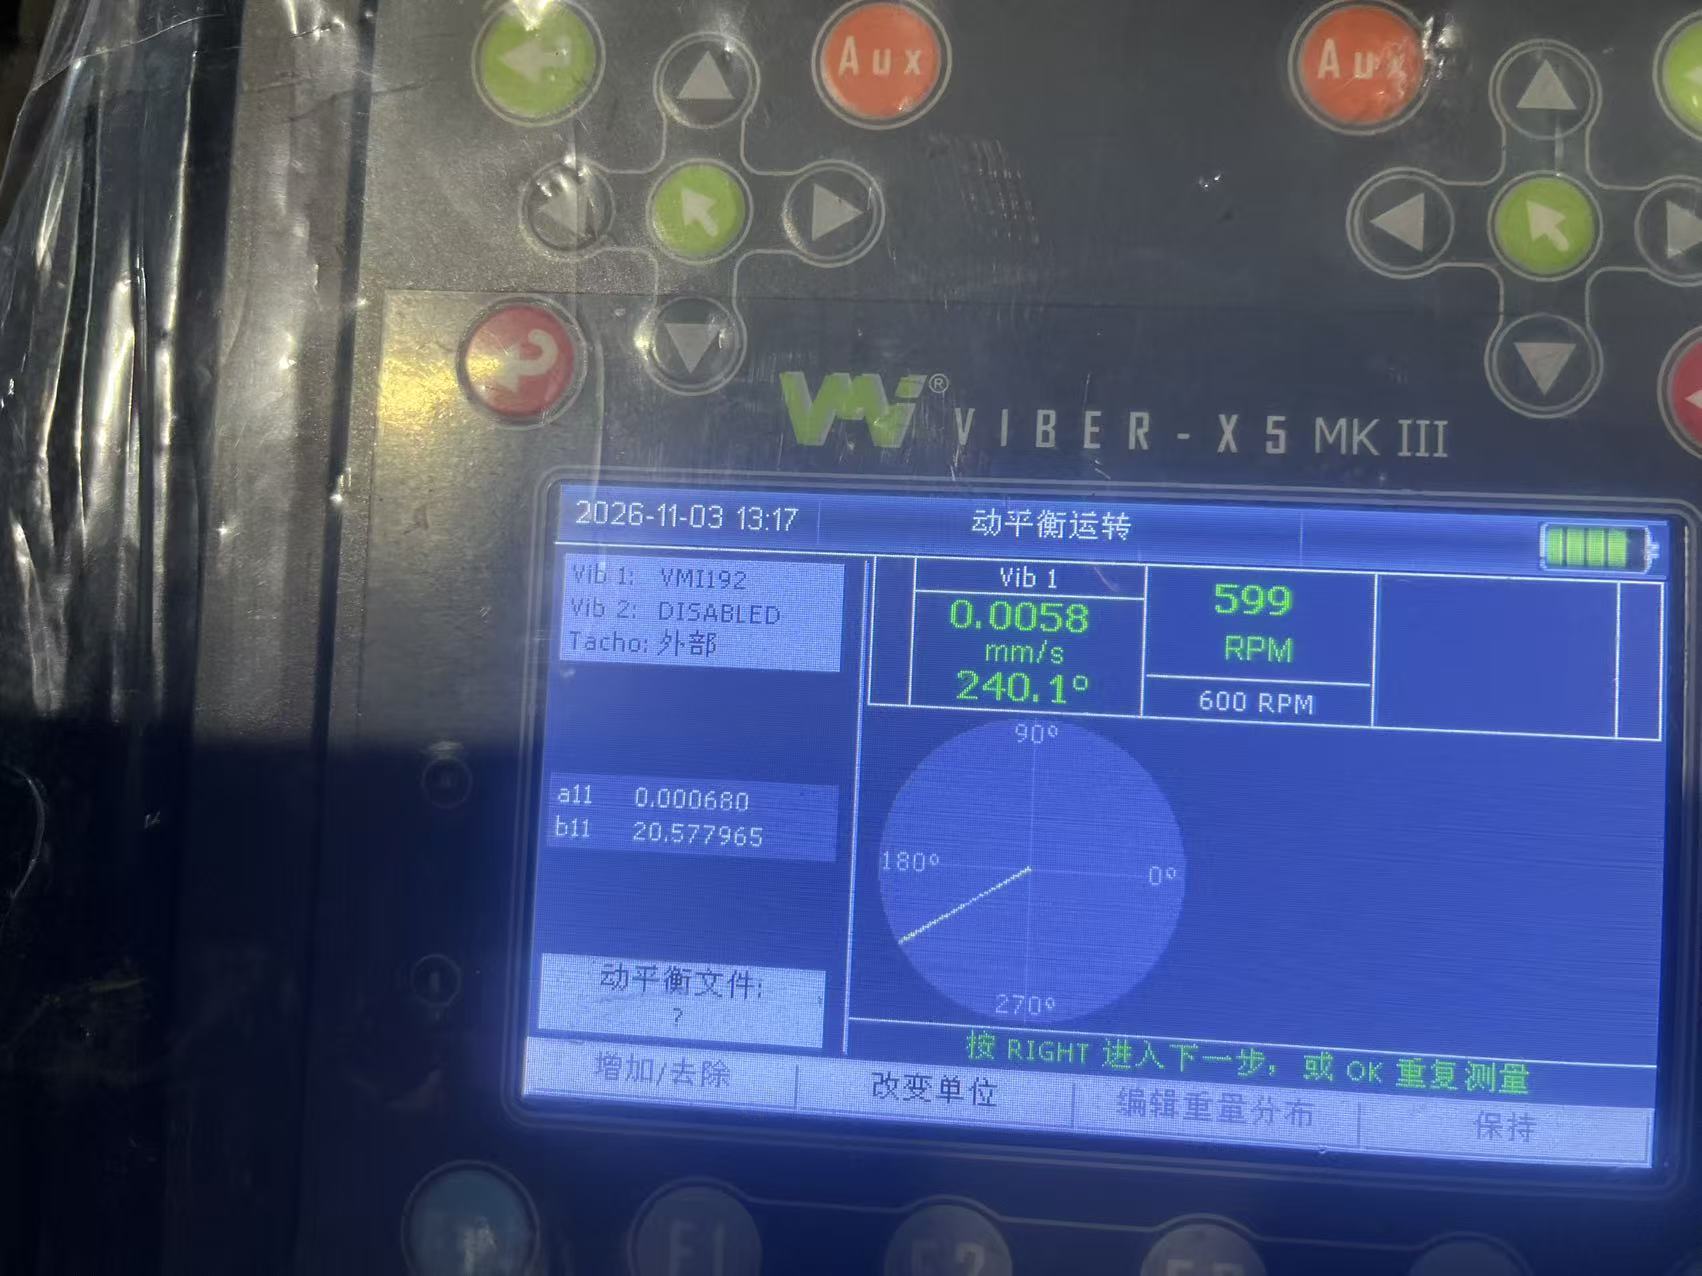
加重后原地复测:7 微米。残余不平衡折算下来约 0.7 公斤米。
按 ISO 21940 的平衡品质等级算,这台六吨的转子,G6.3 级的允许残余不平衡约 4.2 公斤米。初始实测 5.3,超了四分之一,等级约 G7.8;校正后 0.7,等级约 G1.1,比精密机床常用的 G2.5 还好一截。
工艺验证跟着做:同一工件同参数精车端面,纹路消失,圆度 0.018,进了 0.02 的允差,粗糙度达标。
六、这件活如果重来一遍
把这次的顺序倒过来排,半天就能收口:活件出纹当天,先量纹距、折算成时间,跟转频一对,锁相了就直接进振动排查;1X 占比、相位稳定性、升降速平方关系三条两小时测完;确认不平衡,当天下午试重、校正、复测。半天的事,这次花了半个月,差价的来源是排查顺序——从最贵的轴承查起, cheapest 的不平衡排最后。
还有一件收尾的事容易被漏掉:校正块装上之后不是结束了。两块螺栓块的位置、质量、紧固方式要记入设备档案;以后拆装工装、换重型工件,这个平衡状态就变了,要按记录恢复或者重新评估。这次我们在报告里把两块块的 T 槽编号和相位角都写了进去,下次换工装,师傅照着档案一看就知道该不该重做。
七、这件事留下的三条
第一,低速重载转子,振动报表要用位移看。0.4 毫米每秒的速度总值在这个频段约等于没看。
第二,振纹是比报表更早的报警器。纹距跟转频锁死的,先查不平衡和偏心,别先查轴承。
第三,新工装、新工件、大修、搬迁之后,首件精加工之前做一次现场平衡,半天的事。这次是废了一件活、查了半个月,才把顺序倒过来。
说明:本文为典型服务场景的复盘写作示例,文中数值为演示数据,用于说明方法与判据,不指向具体客户与项目。